Por qué la detección de defectos al 100% fuera de línea es esencial para el acabado de etiquetas de alta gama.
En las industrias de embalaje de alta gama, como la farmacéutica, la cosmética de lujo y la electrónica de precisión, los estándares de la cadena de suministro han alcanzado el nivel de "cero defectos". Para las empresas de etiquetado, un solo error de impresión, una ligera omisión o la omisión de un código de barras implican riesgos de retirada del mercado, crisis de confianza y multas cuantiosas. Para lograr cero defectos, se debe alcanzar una precisión extrema en la fase de producción. Si bien las máquinas de impresión modernas son más eficientes e inteligentes, centrarse únicamente en la impresión inicial aún presenta deficiencias. El éxito o el fracaso de la calidad depende, en última instancia, del proceso posterior a la impresión. Para garantizar la calidad de los envíos, la introducción de un sistema dedicado de detección de defectos al 100 % fuera de línea ha evolucionado de una mejora técnica a un factor clave para el éxito empresarial.
Los puntos ciegos de la inspección previa en la producción de etiquetas
¿Por qué las cámaras en línea no detectan los defectos posteriores a la impresión?
Muchas fábricas de embalaje creen que el sistema de inspección en línea de la máquina de impresión garantiza que los productos sean impecables. Sin embargo, esto ignora la realidad del procesamiento posterior a la impresión: una gran cantidad de defectos críticos no se originan en el proceso de impresión, sino que se generan durante el troquelado, el corte de la hoja y las etapas posteriores.
Las principales causas de defectos posteriores a la impresión son:
- Descarga anormal de desechos: Durante la descarga de residuos a alta velocidad, la tensión mecánica es extremadamente fuerte y puede levantar fácilmente las etiquetas que cumplen con los requisitos, lo que provoca la omisión de algunas. Además, el sistema de detección previo al troquelado simplemente no puede detectar esta zona ciega.
- Desgaste de cuchillas de corte: Si la cuchilla de corte se desgasta con el tiempo, producirá rebabas, microfisuras e incluso hará que los residuos del corte permanezcan en la superficie del rollo de papel.
- Daños secundarios durante el rebobinado: Las fluctuaciones de tensión durante el proceso de rebobinado pueden provocar que el material se arrugue o presente arañazos en la superficie, y para entonces, el producto ya se ha salido del campo de visión de la cámara de inspección de impresión.
Dado que estos defectos se concentran en la etapa final del procesamiento mecánico de los materiales, depender únicamente de las inspecciones de impresión iniciales inevitablemente dejará un vacío de control antes de que se envíen los materiales de embalaje finales.
La ventaja de un sistema de inspección fuera de línea dedicado
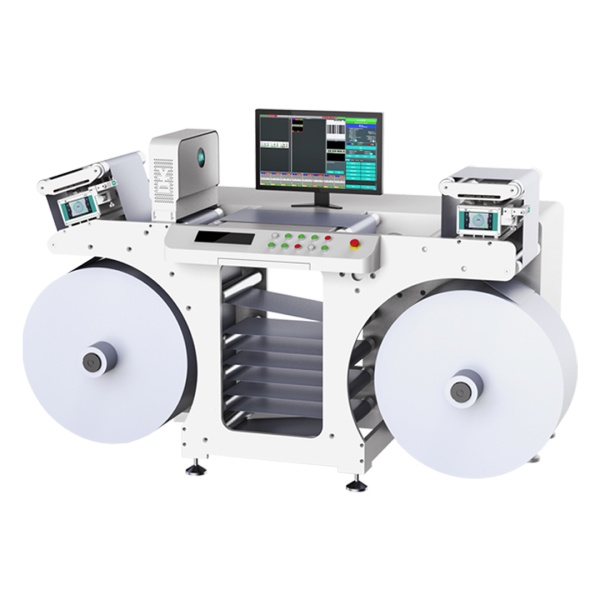
Trasladar la línea de control de calidad a una etapa de inspección independiente fuera de línea permite subsanar eficazmente las deficiencias en la fase inicial. Como barrera de inspección final, el sistema fuera de línea permite que el proceso de inspección se aleje por completo de las complejas condiciones dinámicas, las fluctuaciones de tensión y las vibraciones mecánicas de la máquina de impresión.
Cuando el rollo maestro ingresa a la máquina de rebobinado fuera de línea dedicada, equipada con detección de rollo completo , la trayectoria de alimentación es estable y altamente controlable. Este entorno aislado elimina variables como las fluctuaciones de velocidad, que pueden causar pérdida de fotogramas o errores de interpretación en el software visual durante la detección en línea. Más importante aún, una vez detectado un defecto, el sistema fuera de línea se conecta directamente al control de movimiento de la máquina de rebobinado para lograr un posicionamiento automático y una parada precisa. El defecto se envía directamente a la mesa de alimentación de papel, lo que permite al operador realizar de inmediato una reparación manual o un rechazo, garantizando así que cada metro del núcleo del producto enrollado se someta a una inspección rigurosa.
Superación de los desafíos ópticos en la inspección de etiquetas transparentes y en blanco
El fallo de contraste de la iluminación superior tradicional
Debido a la búsqueda de una estética minimalista por parte de las marcas de alta gama, una gran cantidad de materiales difíciles de procesar han inundado el mercado de etiquetas, especialmente las etiquetas transparentes con fondo plano y las etiquetas troqueladas en blanco sin imprimir. Para los sistemas tradicionales de inspección visual automática, estos materiales pueden considerarse "puntos ciegos ópticos".
La detección tradicional se basa principalmente en la iluminación cenital, es decir, en el uso de tiras de LED blancas que iluminan las etiquetas desde arriba. Si bien esta configuración funciona bien con materiales impresos de alto contraste, en el caso de sobreimpresiones transparentes o blancas, la luz las atraviesa directamente o se refleja uniformemente. Debido a la falta de color y a las diferencias entre luces y sombras, el contraste de la imagen es extremadamente bajo y los bordes de las etiquetas son prácticamente imposibles de identificar. Esto provoca fallos frecuentes en los algoritmos visuales estándar, lo que no solo interrumpe la producción con frecuencia debido a las falsas alarmas, sino que también conlleva la omisión de detecciones, permitiendo que defectos importantes, como la falta de etiquetas, pasen desapercibidos.
Cómo Contour Lighting Source resuelve el problema
La detección de materiales de bajo contraste, transparentes o incoloros requiere más que simplemente aumentar el número de píxeles de la cámara. Es necesario emplear métodos ópticos especiales. La fuente de luz de contorno lo logra optimizando el ángulo de iluminación, superando así el cuello de botella de la detección.
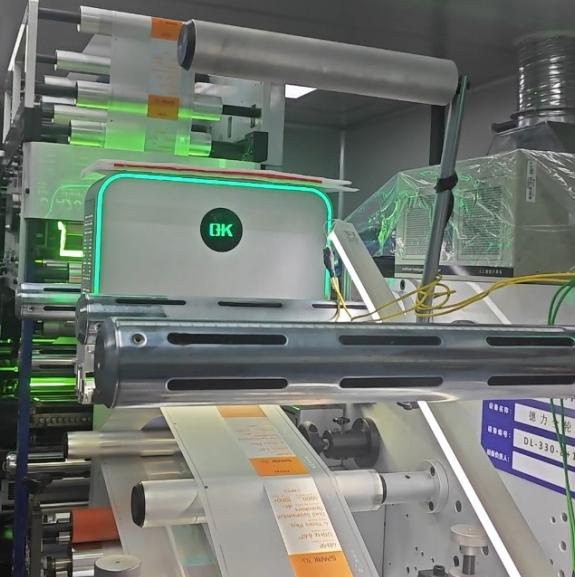
Esta fuente de luz no incide directamente desde el frente, sino que se proyecta desde un ángulo específico hacia la parte posterior o inferior del rollo. Al atravesar la luz diferentes materiales, como la película, el adhesivo y el papel de soporte, los cambios en la densidad y el índice de refracción provocan que la luz se refracte en el borde troquelado, generando así imágenes nítidas y de alto contraste en una cámara de alta resolución. Tras convertir los bordes invisibles en contornos oscuros bien definidos, el software visual puede localizar instantáneamente la posición de la etiqueta. Ya sea una deformación del borde de 0.15 milímetros, papel de soporte sin recortar o etiquetas transparentes faltantes, la retroiluminación de contorno puede detectarlos con precisión y evitar falsas alarmas.
Equilibrar la calidad y la productividad en los talleres de postimpresión
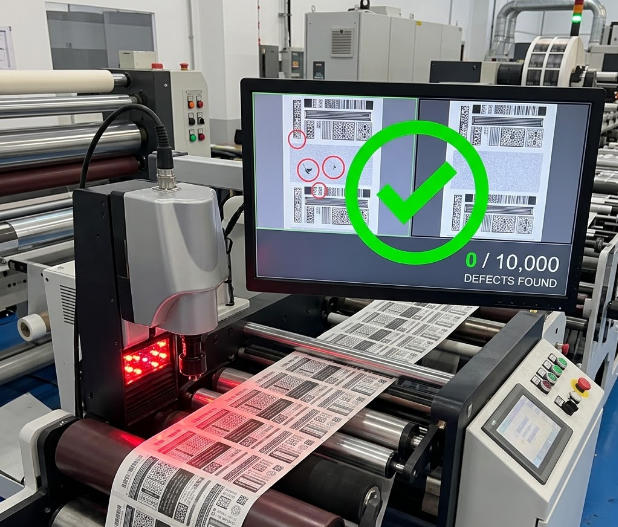
Manteniendo cero defectos a una alta velocidad de 450 m/min.
Para el director de producción, el aspecto más preocupante de la inspección 100% automatizada es su impacto en la eficiencia. En el taller de postprocesamiento de alto volumen, el control de calidad no debe convertirse en un cuello de botella que ralentice el proceso de entrega.
Para lograr un equilibrio entre precisión absoluta y máximo rendimiento, es fundamental una arquitectura de procesamiento visual de alta velocidad. El avanzado sistema de inspección fuera de línea se ha optimizado exhaustivamente para este fin, garantizando una tasa de detección de defectos del 100 % incluso en operaciones de alta velocidad.
| Métrica operativa | Valor de la capacidad | Resultado de producción objetivo |
| Velocidad máxima de producción | 450 m/min | Elimina los cuellos de botella posteriores a la impresión, reduciendo los retrasos procedentes de múltiples imprentas. |
| Precisión mínima de detección | 0.15 mm | Identifica variaciones sutiles en los bordes, desajustes en el registro y microfisuras. |
| Umbral de defecto puntual | Mayor que 0.2 mm² | Detecta con precisión defectos microscópicos, motas de polvo y pequeñas salpicaduras de tinta. |
A velocidades ultrarrápidas, la unidad central de procesamiento del sistema analiza continuamente enormes volúmenes de datos visuales cada segundo. Esta capacidad de alta velocidad garantiza que el departamento de acabado pueda mantener una productividad óptima sin comprometer la integridad del control de calidad.
Leer más: Cómo lograr cero defectos en la inspección de impresión
Protección de los gastos de capital de los equipos mediante una arquitectura de hardware modular.
En el mercado altamente competitivo de la impresión de etiquetas, las demandas de los clientes pueden cambiar en cualquier momento. Por ejemplo, una fábrica especializada en etiquetas cosméticas en blanco podría recibir un lucrativo pedido farmacéutico el próximo año, que requiera seguimiento de datos variables, serialización y verificación de un solo código. Si adquiere equipos de detección con funciones limitadas y de forma rígida, es probable que se conviertan en productos obsoletos durante la transformación del mercado, lo que conlleva importantes riesgos para sus activos fijos.
Y las plataformas modernas de gestión de calidad offline han abordado con éxito este problema mediante una “arquitectura modular y actualizaciones por fases”:
- Fase 1: Inspección básica – Configurar el sistema visual principal para la detección básica de defectos, el seguimiento de la ausencia de etiquetas y el control de corrección de bordes.
- Fase 2: Integración de datos variables – Simplemente instale un motor de software específico y una cámara de escaneo de línea auxiliar para verificar códigos de barras, texto digital e información serializada.
- Fase 3: Expansión del control de color – Introducir módulos de iluminación específicos y herramientas de medición del color para cumplir con los estrictos requisitos de consistencia cromática de los principales clientes.
La escalabilidad de este hardware permite a los procesadores gestionar pedidos nuevos, complejos y de alto valor simplemente actualizando sus equipos fuera de línea existentes, salvaguardando así las inversiones en activos a largo plazo.
FinalCómo mejorar el control de calidad de sus etiquetas
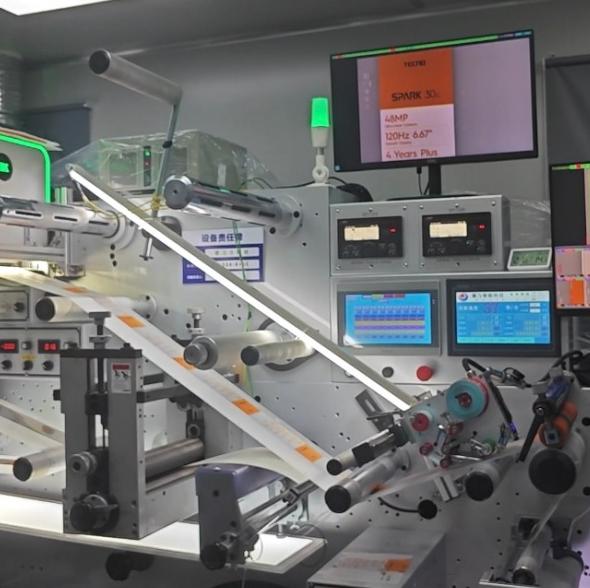
En el sector de la fabricación de etiquetas de alta gama, el control de calidad determina directamente la competitividad en el mercado. Depender de la inspección manual tradicional o de las cámaras integradas en las máquinas de impresión suele conllevar riesgos para el proceso de entrega. Al implementar un sistema de inspección completa y totalmente independiente, los fabricantes de etiquetas pueden eliminar las deficiencias detectadas.
Por ejemplo, el avanzado Arise OK-4000 utiliza iluminación de contorno profesional y un diseño modular. Incluso a una velocidad máxima de 450 metros por minuto, puede inspeccionar fácilmente sustratos transparentes. Para mantener la reputación de la marca y asegurar pedidos de fábrica a gran escala, la base técnica debe ser sólida. La actualización a una plataforma de visión fuera de línea dedicada garantiza la entrega de cada lote de productos sin defectos.